 Pesquisar produtos
 pt
Centro de usinagem vertical ZN-V1160
Cat:Centro de usinagem vertical
Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes
Ao usinar caixas de alumínio, perfurar e rosquear milhares de furos por turno ou manter um acabamento superficial perfeito, um trilho de linha CNC de 3 eixos centro de usinagem vertical muitas vezes supera uma máquina de caixa. A conclusão é direta: as guias lineares proporcionam movimentos mais rápidos, melhor precisão de posicionamento e desempenho mais consistente a longo prazo. Mas sua rigidez máxima significa que eles não são a escolha certa para desbaste pesado de aço ou tarugos de ferro fundido. Este guia detalha a estrutura, as especificações, os critérios de seleção e as compensações do mundo real.
Um centro de usinagem vertical de trilho linear CNC de 3 eixos usa três eixos lineares - X, Y e Z - com trilhos-guia lineares em vez de guias de caixa endurecidas. O fuso é vertical, o que significa que a ferramenta aponta para baixo em direção à mesa de trabalho. A parte “trilho de linha” refere-se a guias lineares recirculantes, normalmente do tipo rolo ou esfera, que carregam a coluna, a mesa e o cabeçote do fuso.
A distinção é importante porque as guias lineares têm atrito muito menor do que as guias em caixa. Esse atrito mais baixo permite aceleração mais rápida, taxas de deslocamento mais rápidas e interpolação mais precisa. Um VMC típico de trilho linear de 3 eixos pode acelerar de 36 a 48m/min e manter a precisão de posicionamento dentro de 0,005 mm em um percurso de 300 mm. As máquinas box-way geralmente têm velocidade de 15 a 24 m/min e dependem do atrito stick-slip para amortecimento.
Para furação de alta velocidade, rosqueamento e fresamento leve de materiais não ferrosos, o projeto de trilho linear é a escolha padrão. Por exemplo, a ZNV850 é construída em torno deste princípio, visando a usinagem de alta velocidade em 3 eixos com um tamanho compacto.
A escolha entre guias lineares e guias em caixa não significa que alguém seja universalmente melhor. Trata-se de combinar o tipo de guia com a carga de trabalho. A tabela abaixo resume as diferenças práticas.
| Característica | Guia Linear (Linha Trilho) | Box Way (trilho rígido) |
|---|---|---|
| Coeficiente de atrito | 0,002–0,005 | 0,05–0,15 |
| Travessia rápida | 36–60m/min | 15–30m/min |
| Amortecimento de vibração | Inferior; depende da pré-carga | Superior; amortecimento natural |
| Capacidade de desbaste pesado | Limitado pela classificação de carga ferroviária | Excelente para cortes profundos |
| Precisão ao longo do tempo | Muito estável com lubrificação adequada | Requer ajuste frequente |
| Melhor para | Alumínio, furação, rosqueamento, fresamento de alta velocidade | Aço, ferro fundido, desbaste de cavidades pesadas |
Se suas peças são principalmente de alumínio ou aço de parede fina e os tempos de ciclo dependem de trocas rápidas de ferramentas e movimentos rápidos entre furos, o trilho linear é a escolha certa. Se você estiver removendo 5 mm de material de um bloco de aço 4140 com uma fresa de facear de 100 mm, as formas da caixa resistirão melhor e durarão mais.
"As máquinas ferroviárias não são mais fracas - elas são diferentesmente fortes. O erro é pedir-lhes que façam um trabalho para o qual nunca foram projetadas."
Um VMC de 3 eixos move a ferramenta somente em X, Y e Z. Isso significa que ele pode fresar faces planas, bolsões, ranhuras e degraus; padrões de furos e furos; e furou diâmetros precisos. Ele não pode inclinar a ferramenta ou girar a peça simultaneamente, portanto não pode produzir superfícies com contornos complexos ou cortes inferiores em uma única configuração.
Para peças prismáticas com recursos em múltiplas faces, você precisa de múltiplas configurações ou de uma mesa rotativa de 4º eixo. Se o seu desenho incluir pás de impulsor, palhetas de turbina ou cavidades 3D profundas, uma máquina de 5 eixos é a ferramenta correta. Para todo o resto – suportes, placas, alojamentos, manifolds e bases de moldes – um trilho linear VMC de 3 eixos é a solução mais econômica.
Para entender como a máquina realmente executa um ciclo, incluindo trocas de ferramentas e fluxo de refrigerante, consulte o processo de trabalho de um centro de usinagem vertical . Esse artigo explica a sequência desde o início do fuso até a descarga da peça.
Ao comparar VMCs de trilho linear de 3 eixos, cinco especificações determinam a maior parte da diferença de desempenho: tamanho do percurso, velocidade do fuso, deslocamento rápido, tempo de troca de ferramenta e classe de pré-carga da guia. A tabela abaixo lista as faixas típicas para uma máquina de médio porte.
| Especificação | Nível de entrada | Nível de produção |
|---|---|---|
| Viagem X/Y/Z | 600 × 400 × 500 milímetros | 1.100 × 600 × 600 mm |
| Velocidade do fuso | 8.000 rpm | 12.000–15.000 rpm |
| Travessia rápida | 30m/min | 48 m/min |
| Tempo de troca de ferramenta | 3–5 segundos | 1,5–2,5 segundos |
| Precisão de posicionamento | ±0,008 mm | ±0,005mm |
| Repetibilidade | ±0,005mm | ±0,003mm |
Para o trabalho de produção, o trocador de ferramentas é tão importante quanto o fuso. Uma máquina como a ZNL1270 com trocador automático de ferramentas reduz o tempo sem corte e mantém a repetibilidade em tiragens longas. Verifique se o ATC usa um braço mecânico ou um comando de came e confirme o tempo entre ferramentas com um cronômetro durante uma demonstração.
Os VMCs de trilho linear de 3 eixos são amplamente utilizados em peças automotivas, novos componentes de energia, fabricação de moldes e processamento de safira. Cada aplicação impõe demandas diferentes à máquina.
Se suas peças forem principalmente de alumínio ou cobre, o trilho linear é quase sempre a escolha certa. Para aço endurecido acima de 45 HRC, considere uma máquina box-way ou um projeto híbrido.
Os compradores geralmente se concentram na velocidade do fuso e ignoram o sistema de guia, a massa fundida e a estratégia de compensação térmica. Aqui estão os erros mais comuns e como evitá-los.
Aviso: Não compre uma máquina de trilho linear para desbaste pesado de aço ou ferro fundido. Os trilhos se desgastarão prematuramente e a precisão diminuirá dentro de 12 a 18 meses.
Informações: Verifique a classe de pré-carga da guia linear. Para trabalhos de alta precisão, use uma pré-carga de 0,02C a 0,05C. Para fresamento geral, 0,05°C a 0,1°C é aceitável.
Sucesso: Peça um corte de teste em seu material real. Meça o acabamento da superfície e o diâmetro do furo no início e no final de uma operação de 4 horas. Isso diz mais do que uma folha de especificações.
Para trabalhos de alta precisão, uma máquina como a ZNL1160 combina uma base rígida com guias lineares de precisão e um fuso com compensação térmica. Ele foi projetado para aplicações onde a repetibilidade de 0,005 mm não é opcional.
Um centro de usinagem vertical de trilho linear CNC de 3 eixos é a ferramenta certa quando a velocidade, a precisão e o acabamento superficial são mais importantes do que a força bruta de corte. É excelente em alumínio, furação, rosqueamento e fresamento leve. Ele luta com desbaste de aço pesado. Antes de comprar, confirme a pré-carga da guia, avanço rápido, tempo de troca de ferramenta e massa de fundição. Teste a máquina em seu próprio material. Se os resultados se mantiverem no final de um longo prazo, você encontrou uma máquina que se pagará.
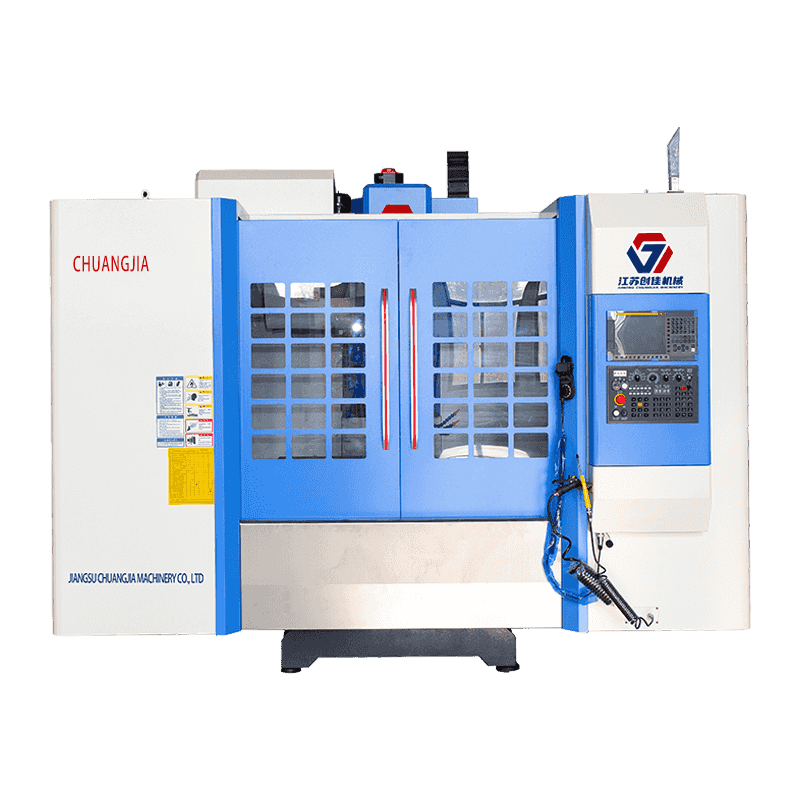
Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes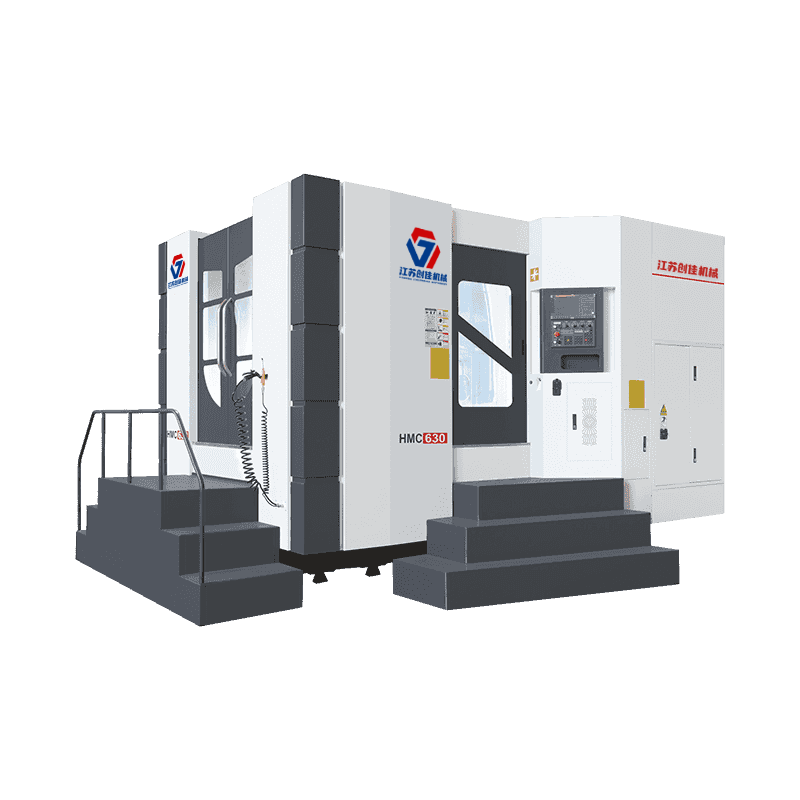
A cama adota um layout de estrutura em T invertido, a mesa se move ao redor (eixo X), o cabeçote se move para cima e para baixo (eixo Y) e a coluna...
Ver detalhes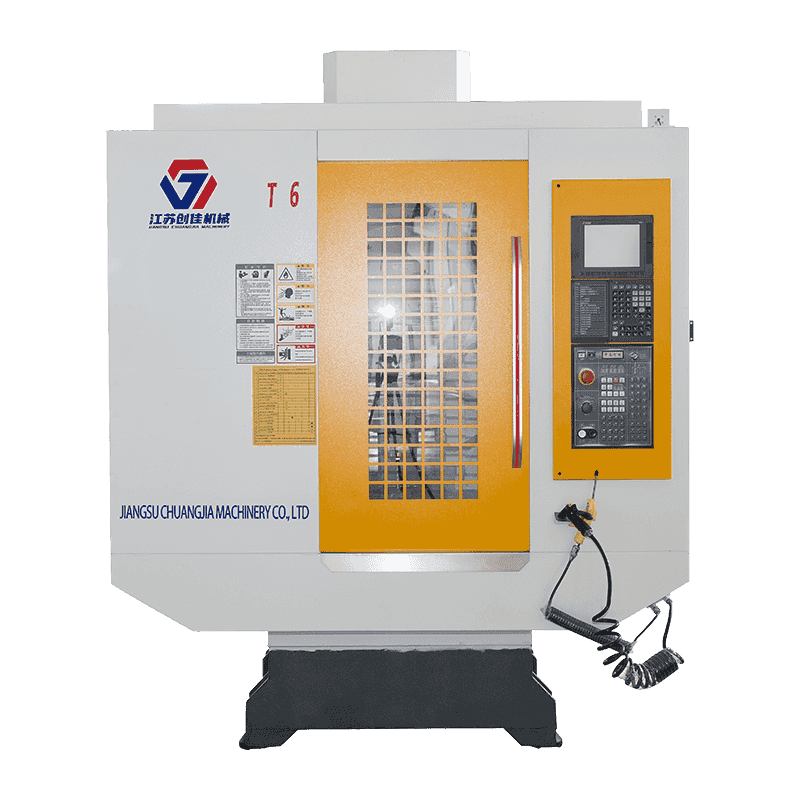
O centro de perfuração e rosqueamento ZN-T6 tem fácil operabilidade, alta confiabilidade, desempenho de custo ultra-alto, usado principalmente na i...
Ver detalhes
O centro de perfuração e rosqueamento ZN-T20 possui fácil operabilidade, alta confiabilidade, desempenho de custo ultra-alto, usado principalmente ...
Ver detalhes
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes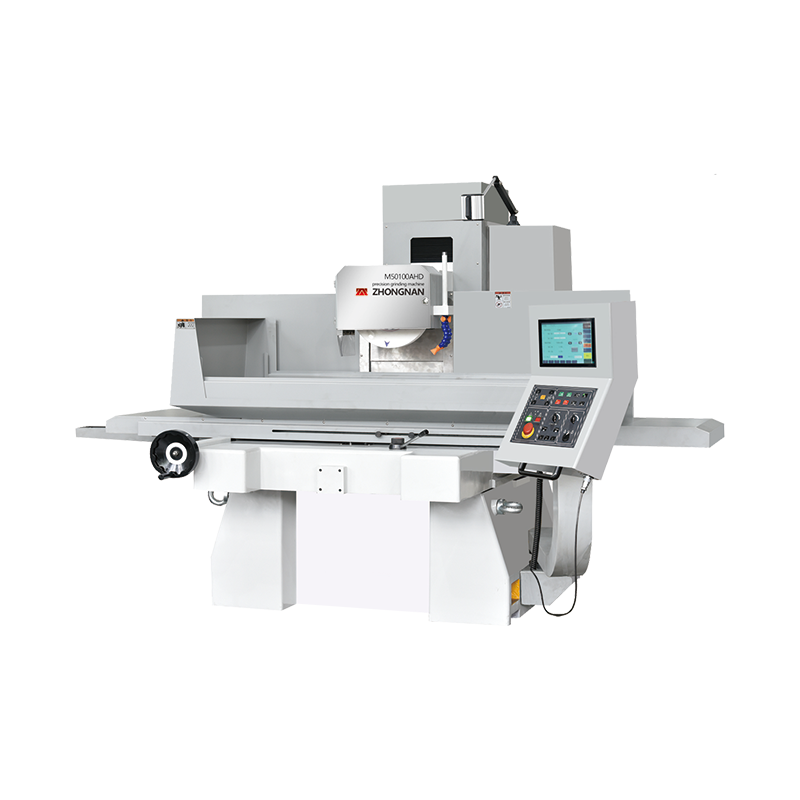
Máquina retificadora de superfície CNC de alta precisão / alta velocidade / fácil de operar Hidráulica de eixo X / servo eixo YZ / sistema CNC. Est...
Ver detalhes
Processar principalmente os perfis internos de locomotivas de trânsito ferroviário; Peças estreitas e longas de automóveis; Molduras de TV, moldura...
Ver detalhes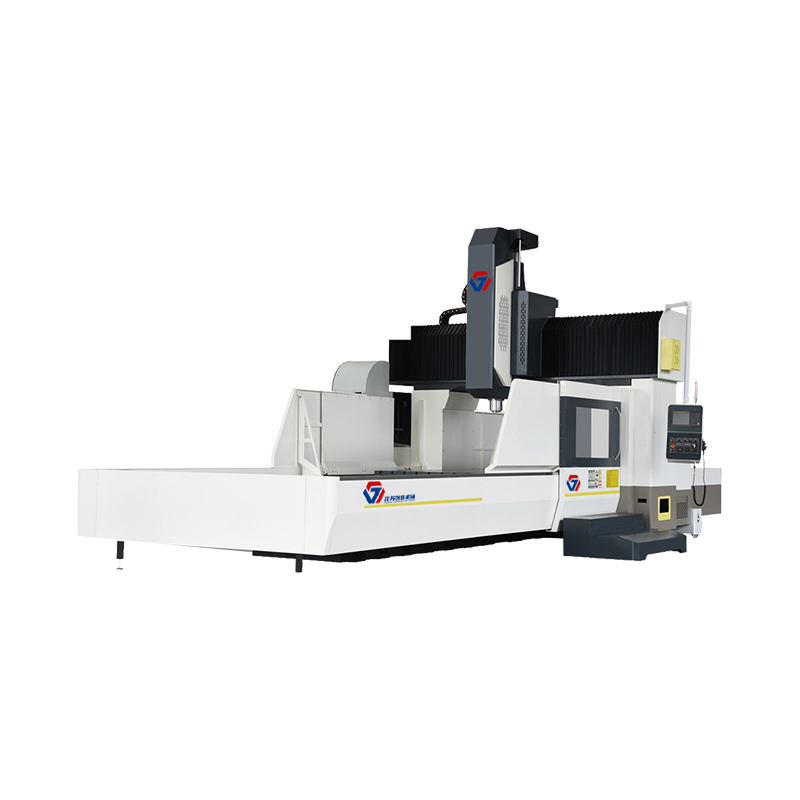
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
