 Pesquisar produtos
 pt
Centro de usinagem vertical ZN-L1580
Cat:Centro de usinagem vertical
Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes
Um quarto eixo raramente torna uma máquina mais rápida. Ele remove a configuração onde sua tolerância foi perdida e essa é a única boa razão para pagar por isso.
Um corpo de válvula chega à mesa com furos em três faces e uma chamada de posição de 0,02 mm entre duas delas. Em um centro de usinagem vertical de três eixos, são três configurações e três redefinições de pontos de referência. Em um centro de usinagem vertical CNC de 4 eixos, é uma configuração e um ponto de referência. Essa diferença, e não a velocidade do fuso na brochura, é a razão pela qual o quarto eixo é comprado.
Portanto, a conclusão primeiro: o quarto eixo se paga quando uma família de peças possui recursos usinados em mais de duas faces, a peça pode ser fixada em torno de um eixo rotativo e o lote se repete com frequência suficiente para absorver a unidade rotativa, o cabeçote móvel, o pós-processador CAM e o treinamento do operador. Se qualquer uma dessas três condições falhar, uma máquina de três eixos com melhor fixação normalmente produzirá a mesma peça por menos dinheiro.
Regra prática: se o reposicionamento da peça entre configurações custar mais de 10% do tempo do ciclo e um mandril ou centro puder segurá-la, execute os números de quatro eixos antes de solicitar outra máquina de três eixos.
Em um centro de usinagem vertical o quarto eixo é quase sempre uma mesa rotativa montada na mesa padrão, girando a peça em torno do eixo X, que é o eixo A. O fuso ainda se desloca em X, Y e Z. O que muda é que a peça pode ser apresentada à ferramenta em ângulo, em vez de ser desfixada e girada manualmente.
No modo indexado, a mesa rotativa posiciona a peça em um ângulo fixo, fixa e o corte é retomado; o controle o trata como um eixo de posicionamento extra. A saída CAM padrão geralmente cobre isso, e a unidade rotativa só precisa de uma precisão de posicionamento sólida.
No modo simultâneo, o eixo A se move enquanto a ferramenta está no corte, e é assim que perfis enrolados, portas espirais e formas de came são gerados em uma passagem contínua. Isso exige um pós-processador que entenda a cinemática rotativa, um controle com a unidade rotativa integrada em vez de adicionada posteriormente, e um programador que já tenha executado trabalhos em quatro eixos antes.
Um quarto eixo em uma máquina vertical mantém a peça em um eixo rotativo horizontal abaixo de um fuso vertical: a fixação permanece visível, os cavacos caem e as ferramentas são padrão. Uma máquina horizontal com palete rotativa atinge mais faces por passagem e remove melhor cavacos de furos profundos, mas custa mais e geralmente precisa de um acessório de lápide. Abaixo de um cubo de aproximadamente 500 mm, a vertical normalmente é o lugar mais barato para começar.
| Configuração | Movimento | Configurações para uma peça multifacetada | Ajuste típico | Principal compensação |
|---|---|---|---|---|
| VMC de três eixos | X, Y, Z | Dois a quatro | Placas, trabalho monoface, baixo volume | Redefinições de dados entre configurações |
| Indexado 3 1 | Posicionamento X, Y, Z mais A | Um a dois | Recursos em ângulos fixos ao redor da peça | Sem interpolação rotativa contínua |
| Quatro eixos simultâneos | X, Y, Z mais A interpolado | Um | Perfis enrolados, cames, portas espirais | Pós CAM e verificações de liberação |
| Cinco eixos | Três lineares mais dois rotativos | Um | Contornos complexos e cortes inferiores | Maior custo de máquina, programação e colisão |
O trabalho que justifica um quarto eixo raramente é exótico. É repetido, e a relação angular entre as faces deve ser mantida de uma parte para a outra. Quatro famílias surgem repetidamente:
O quarto eixo raramente encurta o corte. Ele exclui a configuração, e é nela que a maior parte da tolerância desaparece.
Automotivo, novas energias, fabricação de moldes e processamento de safira são os setores onde esse padrão aparece com mais frequência. O volume é o que muda a aritmética: com algumas centenas de peças por mês, o tempo economizado por peça supera a flexibilidade da fixação manual.
O erro de especificação mais comum é dimensionar a máquina de acordo com o comprimento da peça e esquecer seu giro. Uma peça de trabalho com 300 mm de comprimento e 220 mm de largura precisa de uma unidade rotativa que possa agarrá-la, um envelope giratório que ultrapasse a coluna e um deslocamento Z suficiente para alcançar a face superior. Uma unidade rotativa de 250 mm pode consumir de 200 a 250 mm de deslocamento Z antes mesmo de uma peça ser carregada.
Uma máquina da classe 1270 mm com um trocador automático de ferramentas é um meio-termo comum: deslocamento X suficiente para uma mesa rotativa e cabeçote móvel lado a lado, Z suficiente para limpar o corpo rotativo e um carregador profundo o suficiente para terminar um programa misto de perfuração e fresamento sem parar.
Verifique o desenho de interferência e não a fotografia do catálogo. Em muitos centros de usinagem verticais, o trocador de ferramentas e uma grande mesa rotativa compartilham espaço, e o giro máximo com um magazine cheio é menor do que o giro com as ferramentas que você usa hoje.
Um eixo rotativo é tão preciso quanto a forma como a peça é segurada. Entre os centros cabem eixos; um mandril de três mandíbulas ou uma morsa autocentrante são adequados para cilindros curtos; um painel frontal com ninhos personalizados combina com peças fundidas estranhas. Cada escolha altera o quanto da peça trava sem suporte e o comprimento sem suporte aparece como trepidação.
A precisão rotativa é cotada em segundos de arco e vale a pena fazer essa conversão manualmente. Um eixo rotativo com precisão de 15 segundos de arco, medido em um raio de 300 mm, contribui com aproximadamente 0,02 mm de erro tangencial antes que o erro do fuso, o crescimento térmico ou o desgaste da ferramenta sejam adicionados. Em uma chamada de posição real de 0,05 mm, isso já representa uma grande parcela do orçamento.
A rotação contínua também aquece a unidade rotativa. Uma tabela que indexa algumas vezes por ciclo permanece próxima da ambiente; aquele que interpola desvios por vinte minutos, e o desvio cai na relação angular entre as feições. As máquinas construídas para esse trabalho carregam mais massa na base e na coluna, e a história da precisão começa abaixo da mesa, conforme abordado em estruturas de base rígidas e precisão de usinagem .
Não planeje aparafusar uma mesa rotativa em uma máquina de três eixos posteriormente. O controle precisa de um acionamento e fiação do quarto eixo, a geometria precisa ser verificada novamente e as unidades rotativas de reposição podem complicar a garantia e o serviço. Se a família de peças for real, solicite o eixo com a máquina.
Como um centro de usinagem vertical de quatro eixos é uma configuração e não um item de catálogo, a profundidade da engenharia é tão importante quanto a folha de especificações.
A Jiangsu Chuangjia Machinery é uma construtora com esse tipo de integração vertical. Fundada em 2000 como fabricante de retificadoras de superfície e agora parte do grupo Nantong Zhongnan Intelligent Technology, administra um parque de produção de cerca de 100.000 metros quadrados com mais de 380 funcionários, incluindo 30 engenheiros seniores e 20 engenheiros de P&D, e opera sua própria fundição, oficina de chapas metálicas e oficina de pintura, além de usinagem e montagem.
É gama de centros de usinagem verticais abrange os modelos ZNL1160, ZNL1270, ZNL1580 e ZNL1890, além do ZNV1160, ZNV850 e ZNV855, com trocadores automáticos de ferramentas especificados no ZNL1270 e ZNV855. O mesmo grupo também constrói centros de usinagem de pórtico e horizontais, centros de rosqueamento e retificadoras de superfície de precisão.
Um teste útil durante uma visita à fábrica: caminhar da fundição até as baias de usinagem e as bancadas de alinhamento sem sair do local. Fundições e alinhamento internos permitem que uma configuração de quatro eixos mantenha o mesmo padrão de geometria que a versão de três eixos da mesma máquina.
Compre o quarto eixo quando a família de peças for real, os lotes se repetirem e a peça puder ser fixada em torno de um eixo rotativo. Especifique-o na fase do pedido junto com a unidade rotativa, o cabeçote móvel e as opções de controle, em vez de tratá-lo como um acessório a ser adicionado posteriormente.
Em seguida, gaste o esforço de especificação onde ele aparece na peça: diâmetro de giro, deslocamento Z restante, folga da ferramenta e rigidez de tudo que está embaixo da mesa. Acerte e o quarto eixo fará o que deveria fazer, que é uma configuração, um dado e uma tolerância que sobrevive até a segunda face.

Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes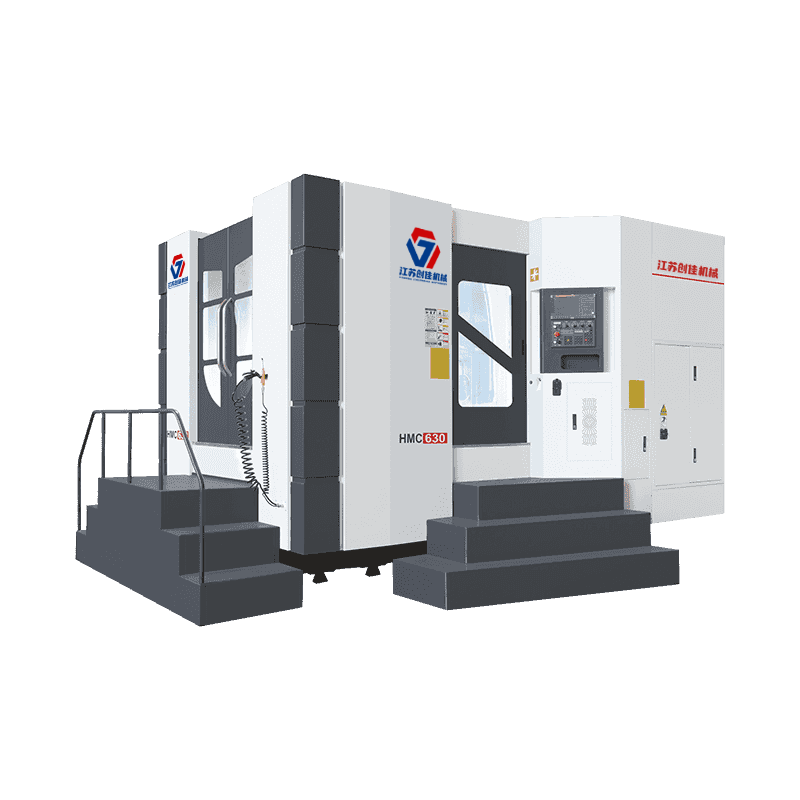
A cama adota um layout de estrutura em T invertido, a mesa se move ao redor (eixo X), o cabeçote se move para cima e para baixo (eixo Y) e a coluna...
Ver detalhes
A cama adota um layout de estrutura em T invertido, a mesa se move ao redor (eixo X), o cabeçote se move para cima e para baixo (eixo Y) e a coluna...
Ver detalhes
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes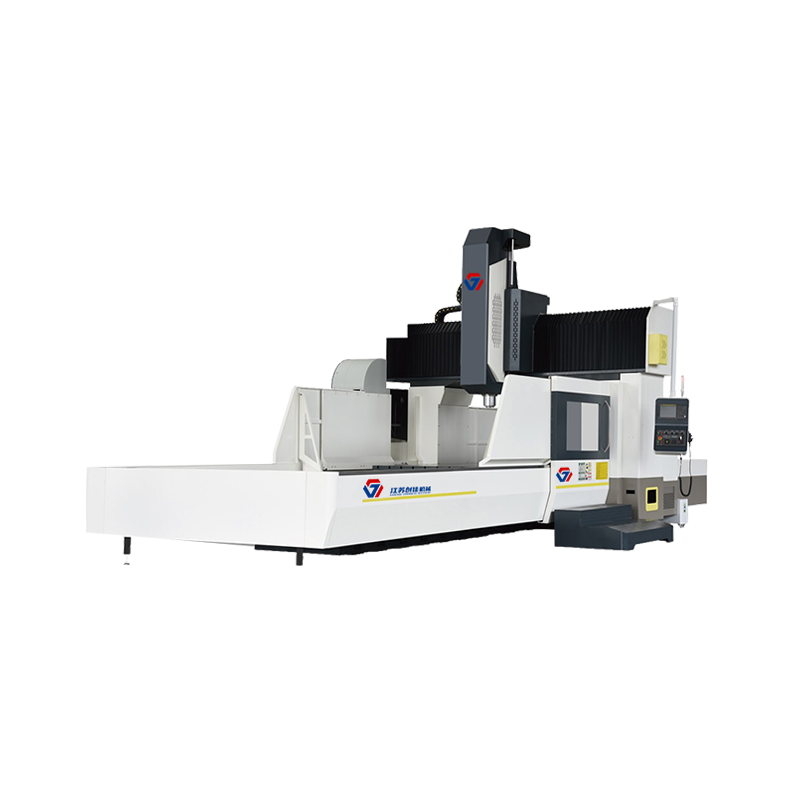
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes
Máquina retificadora de superfície CNC de alta precisão / alta velocidade / fácil de operar Hidráulica de eixo X / servo eixo YZ / sistema CNC. Est...
Ver detalhes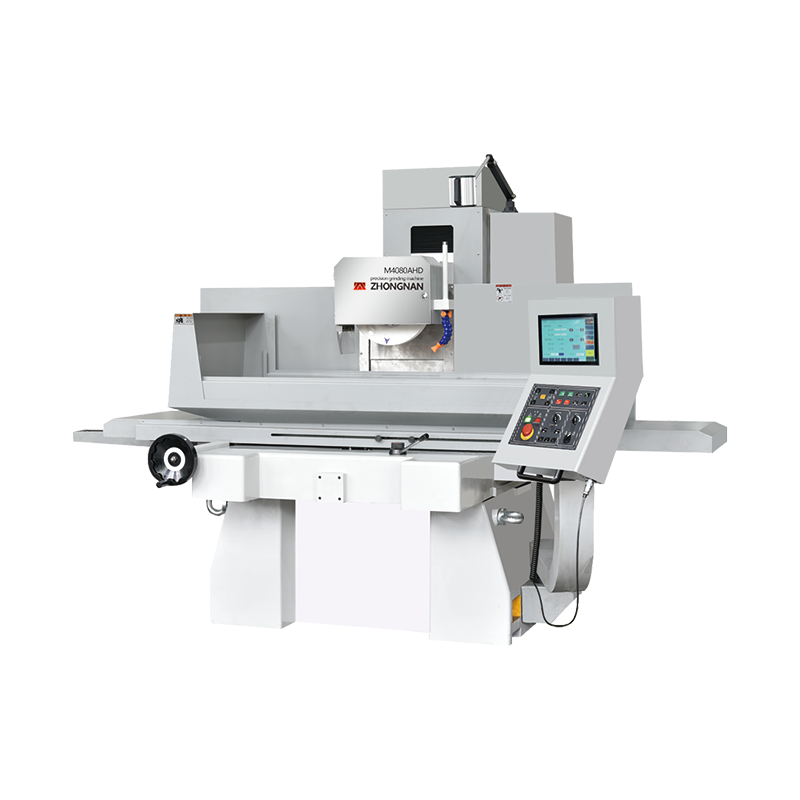
Máquina retificadora de superfície CNC de alta precisão / alta velocidade / fácil de operar Hidráulica de eixo X / servo eixo YZ / sistema CNC. Est...
Ver detalhes
Processar principalmente os perfis internos de locomotivas de trânsito ferroviário; Peças estreitas e longas de automóveis; Molduras de TV, moldura...
Ver detalhes
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
