 Pesquisar produtos
 pt
Centro de usinagem vertical ZN-V850
Cat:Centro de usinagem vertical
Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes
Um gerente de chão de fábrica observa um novo lote de caixas passar pela primeira operação. O fuso desce, engata na peça de trabalho e se move através de uma sequência de perfuração, contorno e rosqueamento sem intervenção manual. Esse ritmo silencioso e repetível é a realidade cotidiana de um centro de usinagem vertical CNC em funcionamento.
Para qualquer oficina mecânica que esteja avaliando seu próximo investimento em equipamentos, o centro de usinagem vertical, ou VMC, é geralmente a primeira consideração séria. É a máquina-ferramenta CNC mais comum em produção e por boas razões. Mas o termo abrange uma gama mais ampla de máquinas do que muitos imaginam, e selecionar uma exige mais do que comparar a velocidade do fuso ou o tamanho da mesa. A máquina precisa se adequar às peças, aos materiais e ao volume de produção que você realmente executa.
Este artigo explica o que é um centro de usinagem vertical CNC, o que acontece dentro da máquina durante um ciclo típico e quais opções de especificações são mais importantes quando você está pronto para comprar.
Um centro de usinagem vertical CNC é uma máquina-ferramenta controlada por computador que usa um fuso orientado verticalmente para remover material de uma peça de trabalho. O fuso contém uma ferramenta de corte rotativa que se aproxima da peça de trabalho por cima, movendo-se ao longo de vários eixos para produzir recursos precisos, como furos, ranhuras, bolsões e superfícies contornadas.
A configuração mais comum é o VMC de 3 eixos, no qual o fuso se move ao longo dos eixos X, Y e Z. A peça de trabalho normalmente é fixada em uma mesa que se move nas direções X e Y, enquanto o fuso se move verticalmente em Z. Esse arranjo proporciona à máquina uma ampla faixa de trabalho em um espaço compacto e cria uma área de trabalho aberta e acessível que os operadores podem monitorar facilmente.
O "centro" em centro de usinagem refere-se a uma máquina capaz de realizar múltiplas operações, fresamento, furação, rosqueamento e, às vezes, mandrilamento, em uma única configuração. Um centro de usinagem quase sempre inclui um trocador automático de ferramentas que armazena um conjunto de ferramentas e as troca no fuso durante o programa. Essa automação é o que transforma uma simples fresadora em um verdadeiro centro de usinagem.
"O centro de usinagem vertical não é a máquina mais complicada da oficina. É simplesmente a mais prática."
— Engenheiro de produção, indústria metalmecânica
Distinguir um VMC de outras máquinas-ferramentas se resume à orientação do fuso. Um centro de usinagem horizontal possui um fuso montado paralelamente à mesa de trabalho, o que melhora o escoamento de cavacos, mas requer uma configuração mais complexa e uma área ocupada maior. Uma fresadora CNC sem trocador automático de ferramentas pode realizar os mesmos cortes básicos, mas exige que um operador troque as ferramentas manualmente, reduzindo o rendimento em peças multioperacionais. O VMC fica entre estes extremos: simplicidade do fuso vertical com capacidade automatizada de múltiplas ferramentas.
O desempenho de um centro de usinagem vertical depende da qualidade e coordenação de diversos subsistemas. A compreensão desses componentes fornece uma base prática para comparar uma máquina com outra.
O fuso é o conjunto rotativo que segura a ferramenta de corte. Sua orientação, vertical, é o que dá nome ao VMC, mas há muito mais na história abaixo da superfície. A velocidade do fuso, o torque, a conicidade e a rigidez decidem juntos quais materiais a máquina pode cortar de forma produtiva.
A velocidade do fuso, expressa em rotações por minuto (rpm), afeta diretamente o acabamento superficial e a eficiência de corte. Um VMC padrão normalmente oferece velocidades de fuso entre 8.000 e 12.000 rpm. Os modelos de alta velocidade operam de 15.000 a 20.000 rpm e são adequados para alumínio e materiais não ferrosos, onde altas velocidades de corte produzem acabamentos finos e reduzem o tempo de usinagem. Fusos de baixa velocidade e alto torque, geralmente abaixo de 6.000 rpm, são preferidos para aço, aço inoxidável e ferro fundido, onde a prioridade é a força de corte em vez da velocidade.
O cone do fuso, mais comumente CAT-40 ou BT-40 em VMCs de tamanho médio, e CAT-50 ou BT-50 em máquinas maiores, determina a rigidez da ferramenta e a taxa máxima de remoção de material que a máquina pode sustentar. Um fuso cônico nº 50 é substancialmente mais rígido do que um fuso cônico nº 40, mas requer ferramentas maiores e mais pesadas e acarreta um custo de aquisição mais alto.
Os fabricantes classificam a potência do fuso em quilowatts ou cavalos de potência, mas esses valores devem ser vistos juntamente com curvas de torque e não como números isolados. Um fuso com alta potência nominal em baixas rotações fornece capacidade real de corte em metais tenazes, enquanto um fuso que só atinge a potência máxima em altas rotações pode travar em um passo de desbaste pesado. Ao comparar máquinas, examine o torque na faixa de rpm que seu trabalho realmente usará. Este é um indicador mais verdadeiro de se a máquina irá manusear seus materiais.
A base e a coluna de um VMC são de ferro fundido ou aço com nervuras pesadas, projetadas para absorver forças de corte e vibrações em vez de transmiti-las à peça de trabalho. Por que isso importa? A relação entre rigidez e precisão é direta e implacável. Uma máquina com uma estrutura inadequada irá flexionar sob cargas de corte, produzindo desvios dimensionais, marcas de trepidação e acabamento superficial ruim, não importa quão precisos sejam os fusos de esferas.
O eixo Z, em particular, beneficia de um design rígido. Como o fuso se aproxima verticalmente da peça de trabalho, a coluna deve suportar tanto o peso da cabeça do fuso quanto as forças de corte descendentes. Uma construção de caixa reforçada proporciona excelente amortecimento e rigidez para usinagem de aço e ferro fundido, enquanto as guias lineares oferecem aceleração mais rápida e movimento mais suave para trabalhos em alumínio e não ferrosos. Alguns fabricantes oferecem a mesma estrutura com ambas as opções de guias, permitindo que você compre a estrutura certa para sua carga de trabalho típica.
O trocador automático de ferramentas (ATC) é o que eleva um centro de usinagem além de uma fresadora manual. Um magazine típico de 24 ferramentas contém ferramentas suficientes para uma sequência completa de trabalho, o que significa que o operador pode carregar uma peça bruta, iniciar o programa e executar múltiplas operações em um ciclo contínuo. Os tempos ferramenta a ferramenta geralmente variam de 1,5 a 4 segundos, dependendo do projeto do trocador e da orientação do fuso.
O impacto prático é o rendimento. Uma oficina que executa pequenos lotes de peças multioperacionais gastará muito menos horas em trocas de ferramentas. A compensação é o investimento inicial. Um VMC equipado com ATC custa mais do que uma máquina manual, e as ferramentas adicionais e os processos de configuração devem ser justificados ao longo da vida útil da máquina.
O controle CNC é a janela do operador para dentro da máquina. Uma interface de controle confiável melhora todo o fluxo de trabalho, desde a programação até a configuração e solução de problemas. Procure controles que sejam intuitivos o suficiente para que seus operadores existentes aprendam rapidamente. A compatibilidade do controle com seus pós-processadores CAD/CAM atuais é tão importante quanto as especificações de hardware, já que um pós incompatível anula até mesmo o projeto de máquina mais capaz.
Outro fator é a memória do controle e a velocidade de processamento. Programas 3D complexos com tolerâncias finas podem gerar uma grande quantidade de código. Certifique-se de que o controle ofereça memória suficiente e um processador rápido o suficiente para executar seus programas mais exigentes sem atrasos ou erros de interpolação.
A geometria da peça e o volume de produção determinam qual configuração VMC escolher. Aqui estão as principais configurações dos eixos e como cada uma afeta o que você pode produzir.
O centro de usinagem vertical padrão de 3 eixos executa movimentos X e Y na mesa e movimentos Z no fuso. Ele lida com a grande maioria das peças prismáticas: blocos, placas, flanges, carcaças e suportes simples. Para peças de trabalho com recursos em múltiplas faces, você pode executar múltiplas configurações ou usar uma mesa rotativa para indexar a peça. Embora uma máquina de 3 eixos não possa produzir superfícies angulares complexas em uma única configuração, sua simplicidade de programação e operação é a razão pela qual continua sendo a escolha padrão para a maioria das oficinas.
Um VMC de 4 eixos adiciona um eixo rotativo que gira a peça de trabalho em torno do eixo X ou Y. Isto permite a usinagem nos quatro lados de uma peça sem reposicionamento, reduzindo o tempo de configuração e melhorando a precisão. As aplicações comuns incluem peças cilíndricas, corpos de válvulas e componentes que exigem características angulares precisas.
Os VMCs de 5 eixos adicionam dois eixos rotativos, normalmente permitindo que o fuso ou a mesa incline e gire. Isso permite a usinagem de superfícies complexas de forma livre, cortes inferiores e cavidades profundas em uma única configuração. As vantagens são a precisão consistente em todas as operações de usinagem, tempos de configuração mais curtos e a capacidade de usar ferramentas mais curtas e rígidas, orientando a peça de trabalho favoravelmente sob o fuso. Um VMC de cinco eixos exige um preço premium e requer habilidades de programação mais avançadas, mas para trabalhos aeroespaciais, médicos e de moldes, muitas vezes é a única solução prática.
As dimensões do percurso do eixo definem a maior peça que a máquina pode acomodar. Um VMC comum de tamanho médio oferece cerca de 800 mm de deslocamento X, 500 mm de deslocamento Y e 500 mm de deslocamento Z. Sempre combine o envelope de trabalho com sua faixa real de peças, não com um tamanho teórico máximo. Uma máquina com uma mesa maior do que o necessário custa mais em espaço físico, deslocamento do slide e corte de ar, sem acrescentar nenhum benefício de produção.
Igualmente crítica é a carga máxima da tabela. As forças de corte e o peso dos acessórios mais comuns atuam sobre a mesa. Uma máquina classificada para 500 kg de carga de mesa não executa necessariamente a mesma passagem de corte com carga total e quando vazia. Cargas mais pesadas colocam tensão adicional nas guias lineares e nos fusos de esferas, afetando a aceleração e a precisão. Se suas peças de trabalho se aproximarem consistentemente do valor máximo nominal da máquina, considere um modelo para serviços mais pesados.
Cada folha de especificações do VMC lista valores de precisão de posicionamento e repetibilidade. Decidir o que esses números realmente dizem evita erros dispendiosos na seleção de máquinas. Os valores são normalmente expressos em milímetros e medidos nos extremos da máquina.
A precisão de posicionamento é o desvio máximo entre uma posição comandada e a posição real que a máquina atinge. A repetibilidade descreve a capacidade da máquina de retornar repetidamente à mesma posição. Uma boa repetibilidade é muito mais importante para a consistência da produção.
| Especificação | VMC padrão | VMC de alta precisão |
|---|---|---|
| Precisão de posicionamento | ±0,008 mm | ±0,003 mm |
| Repetibilidade | ±0,005 mm | ±0,002mm |
| Excentricidade do fuso | 0,005 milímetros | 0,002 milímetros |
Uma máquina de alta precisão com preço três vezes maior pode ser vital para acabamento de moldes ou componentes automotivos com tolerâncias muito rígidas. Para usinagem geral, uma máquina padrão atende aos requisitos a um custo muito mais acessível. A abordagem recomendada é identificar a tolerância mais rigorosa em seu portfólio de peças atual e, em seguida, selecionar uma máquina cuja repetibilidade seja de pelo menos um terço dessa tolerância. Comprar precisão desnecessária é tão desperdiçador quanto comprar precisão insuficiente.
A versatilidade do VMC tornou-o a espinha dorsal das oficinas mecânicas em uma ampla gama de setores. As aplicações mais comuns alinham-se com os pontos fortes naturais da máquina: peças semelhantes a placas, moldes complexos e produção de lotes pequenos e médios.
Os materiais usinados são igualmente variados. Aço-carbono, aço-liga e aço inoxidável são produtos padrão para lojas em geral. O ferro fundido é processado diariamente em inúmeras fundições e fábricas de usinagem. O alumínio funciona em altas velocidades de fuso e taxas de avanço, produzindo exatamente o tipo de ciclos rápidos que tornam os VMCs uma fonte de alta produtividade. Ligas de alta temperatura em trabalhos aeroespaciais e médicos exigem máquinas rígidas com fusos potentes e estratégias de corte conservadoras.
Devido a esse material e à amplitude de aplicação, o VMC é geralmente a primeira máquina que uma oficina em crescimento compra depois de uma fresadora básica, e continua sendo o carro-chefe no chão de fábrica por anos depois.
As decisões de compra tomadas apenas a partir de um catálogo raramente sobrevivem ao contato com o chão de fábrica. Em vez disso, o processo de seleção deve começar com suas peças, não com os materiais de marketing da máquina. A abordagem de três etapas a seguir é uma estrutura prática que funcionou em ambientes reais de produção.
Além dessas etapas, o serviço e o suporte são mais importantes do que qualquer especificação isolada. Verifique a reputação do fabricante quanto à disponibilidade de peças, qualidade da documentação da máquina e treinamento pós-venda. Uma máquina que passa uma semana esperando por uma peça de reposição custa muito mais do que a diferença de preço inicial.
Para oficinas que trabalham nos setores de moldes, automotivo ou de novas energias, também pode valer a pena procurar um construtor de máquinas com uma cadeia de produção integrada, o que significa que a empresa controla a fundição, a usinagem e a montagem de suas próprias máquinas. Este nível de integração vertical muitas vezes se traduz em melhor controle de qualidade e cadeias de fornecimento de peças mais curtas.
A Jiangsu Chuangjia Machinery construiu sua reputação em torno dessa abordagem exata. Fundada em 2000 como fabricante de retificadoras de superfície, a empresa agora oferece uma série de centros de usinagem vertical CNC, incluindo o Centro de usinagem vertical ZN-V850 para fresamento de alta velocidade Este VMC da Chuangjia Machinery foi projetado para fresamento, furação e rosqueamento de precisão na produção de lotes médios, com uma estrutura de coluna rígida e sistema de resfriamento para manter a precisão. Ver Produto → ,
 Centro de usinagem vertical ZN-V855 com rigidez aprimorada Um centro de usinagem de alta velocidade adequado para processamento complexo de superfícies e peças em caixa, apresentando uma base estável e guias lineares de baixo atrito para suportar uma operação consistente e eficiente. Ver Produto → e Centro de usinagem vertical ZN-L1165 para peças maiores Este modelo oferece um tamanho de mesa grande para manusear peças maiores, combinando design de coluna fixa e desempenho de fuso de alta precisão para usinagem multiprocessos confiável. Ver Produto → , apoiada por operações próprias de fundição e montagem final em uma unidade de produção de 100.000 metros quadrados. Ver toda a cadeia de produção dá uma noção prática da capacidade de um fabricante.
Um VMC é um ativo de longo prazo e os hábitos de manutenção determinam se ele retorna valor por dez anos ou se torna um passivo após quatro. Se você é novo na operação do VMC, os pontos a seguir o colocarão no caminho certo.
Verifique os níveis do sistema de lubrificação e o fornecimento de óleo às guias. Limpe os cavacos da área de trabalho e das tampas após cada turno. O monitoramento da mistura do líquido refrigerante também faz parte da prática diária. Fluido de corte velho ou contaminado leva a um acabamento superficial ruim e reduz a vida útil da ferramenta.
Limpe e lubrifique levemente o cone do fuso antes de cada troca de ferramenta. Um assento cônico sujo compromete a concentricidade da ferramenta e leva ao desgaste prematuro e à vibração da ferramenta. Execute periodicamente um ciclo de aquecimento do fuso antes do corte prolongado para estabilizar as temperaturas dos rolamentos.
Com o tempo, os ballscrews desenvolvem uma folga mensurável. Muitos controles oferecem rotinas de compensação de folga que ajustam a posição comandada para compensar a folga. A abordagem correta é medir a folga em cada eixo em intervalos definidos e ajustar os parâmetros de compensação de acordo. Detectar precocemente o desgaste excessivo evita peças descartadas e reparos mais caros.
A maneira como uma máquina lida com cavacos tem um impacto direto na qualidade e no tempo de atividade da peça. Um sistema de refrigeração bem projetado remove os cavacos da zona de corte, evita o novo corte dos cavacos e mantém a temperatura da ferramenta estável. Os VMCs, em particular, tendem a acumular chips na zona de trabalho. Escolha uma máquina com bicos de refrigeração eficazes e um transportador de cavacos que corresponda ao seu volume de cavacos.
A abordagem operacional adequada não é extravagante, mas é consistente. Os operadores que monitoram a vida útil da ferramenta, registram os alarmes da máquina e seguem um cronograma fixo de manutenção preventiva obtêm mais produção com menor custo do ciclo de vida. A máquina que você possui é tão boa quanto as pessoas que a operam.
Compreender por que um VMC é a escolha certa entre tecnologias de usinagem requer uma análise honesta de suas limitações. Um centro de usinagem horizontal, por exemplo, é excelente na remoção de material pesado de grandes peças fundidas e peças prismáticas, porque a orientação horizontal do fuso permite que os cavacos caiam para fora da área de corte. Mas um HMC tem um preço significativamente mais alto, precisa de acessórios especializados e consome mais espaço. Uma fresadora CNC oferece uma grande área de trabalho a um custo menor, mas sua estrutura leve não consegue usinar metais com a precisão de um VMC.
Uma boa regra é que se a peça for aproximadamente cúbica, uma máquina de fuso vertical irá lidar bem com ela. Por outro lado, se a peça for mais longa do que alta, ou se a peça exigir cavidades profundas onde o escoamento de cavacos é um problema, então uma máquina horizontal pode ser um ajuste melhor. Saber a diferença pode evitar uma compra incorreta e dispendiosa. Uma comparação aprofundada das duas abordagens pode ajudar nessa avaliação.
Para a maioria dos trabalhos de usinagem em geral, o equilíbrio entre capacidade, facilidade de uso e custo de aquisição do VMC o torna o ponto de referência em sua classe.
Depois de restringir sua lista de candidatos, aplique três testes antes de assinar o pedido:
Os requisitos da plataforma apresentados aqui fornecem uma lista de verificação clara. Considere o centro de usinagem como parte de um sistema de produção e não isoladamente. O VMC certo se integrará perfeitamente ao seu fluxo de trabalho, funcionará por milhares de horas e trará um nível de consistência à sua produção que a habilidade manual por si só não pode fornecer.

Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes
Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes
O centro de perfuração e rosqueamento ZN-T8 possui fácil operabilidade, alta confiabilidade, desempenho de custo ultra-alto, usado principalmente n...
Ver detalhes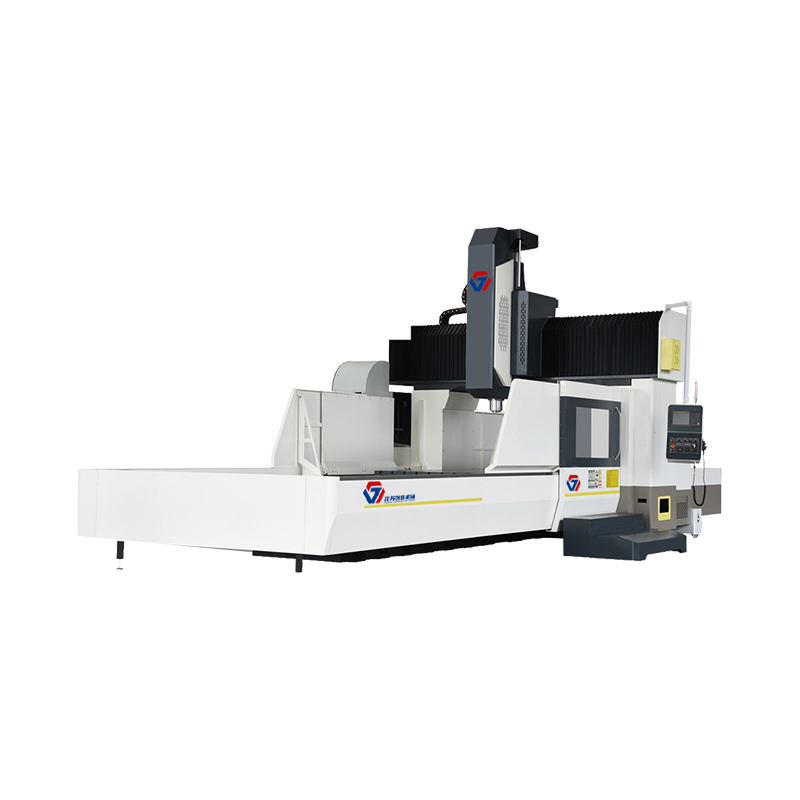
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes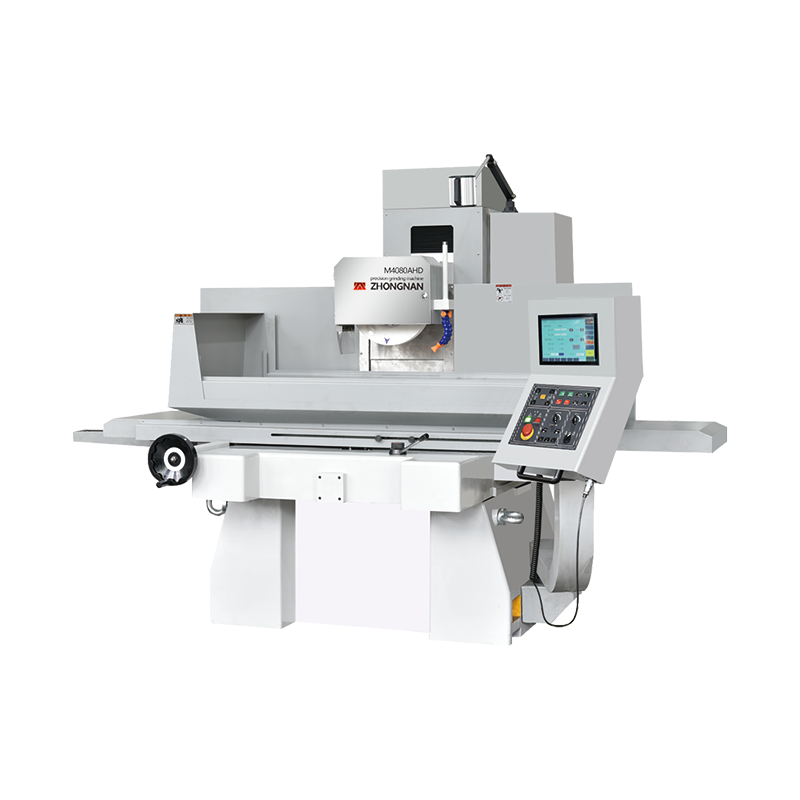
Máquina retificadora de superfície CNC de alta precisão / alta velocidade / fácil de operar Hidráulica de eixo X / servo eixo YZ / sistema CNC. Est...
Ver detalhes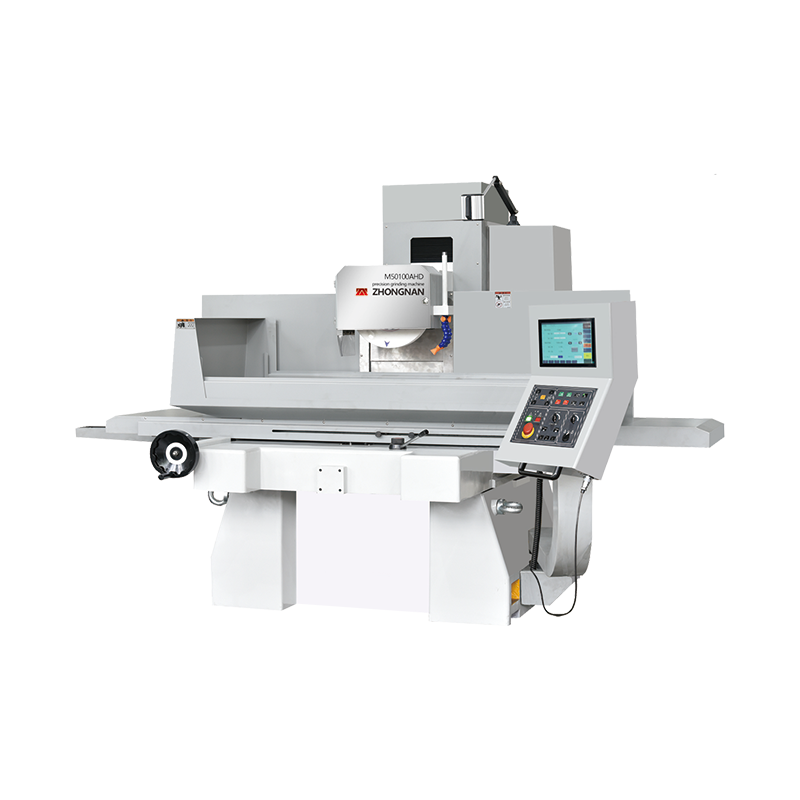
Máquina retificadora de superfície CNC de alta precisão / alta velocidade / fácil de operar Hidráulica de eixo X / servo eixo YZ / sistema CNC. Est...
Ver detalhes
Uma máquina-ferramenta é principalmente adequada para a retificação de precisão de vários materiais metálicos, como planos, degraus e formatos espe...
Ver detalhes
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
