 Pesquisar produtos
 pt
Centro de usinagem vertical ZN-V855
Cat:Centro de usinagem vertical
Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes
Duas colunas, um trilho transversal e uma faixa de tolerância que sobrevive à produção em dois turnos ou desaparece silenciosamente no terceiro ano. O que acertar no papel antes da assinatura do pedido de compra.
Uma base de molde de 2.400 mm × 1.600 mm chega com quatro bolsões acabados, saliências de linha de água angulares e uma chamada de planicidade de 0,05 mm em toda a face. Em um centro de usinagem vertical com estrutura C de 1.000 mm, essa peça se transforma em três configurações, três refixações e uma pilha de erros que o departamento de inspeção encontra antes do cliente.
A conclusão primeiro: uma vez que uma peça passa cerca de 1.500 mm em um eixo, ou precisa de três ou mais faces cortadas em uma única fixação, um centro de usinagem pórtico CNC de coluna dupla deixa de ser a opção cara e geralmente se torna a mais barata, porque elimina setups. A pergunta mais difícil é a segunda. Ainda manterá a tolerância após cinco anos de trabalho em dois turnos? Essa resposta é decidida pela estrutura e não pela marca de controle.
Duas colunas elevam-se da cama, um trilho transversal as atravessa e a cabeça do fuso ou aríete viaja ao longo desse trilho. A diferença de uma máquina com estrutura C não é cosmética. Em um projeto de estrutura em C, o fuso fica pendurado em um lado de uma única coluna, de modo que a força de corte empurra essa coluna para longe da peça de trabalho e a coluna cresce à medida que o fuso aquece. Uma máquina de coluna dupla fecha o circuito em ambos os lados: duas colunas compartilham a carga e a massa térmica permanece aproximadamente simétrica em relação à linha central do fuso. Essa simetria é a razão pela qual um pórtico mantém o nivelamento em uma face de 2 m enquanto uma máquina com estrutura em C começa a discutir consigo mesma.
As primeiras coisas a examinar são, portanto, as peças fundidas do leito e da coluna, a seção transversal do trilho, a seção do aríete e a classificação de carga da mesa. Um pórtico que transporta uma peça de 12 t comporta-se de forma muito diferente de um pórtico que transporta uma placa de 3 t, mesmo quando o percurso X é idêntico.
A maior parte da diferença entre duas cotações de pórtico vem de três decisões, nenhuma delas a pintura.
| Disposição | Como isso se move | Melhor ajuste | Cuidado com |
|---|---|---|---|
| Trilho transversal fixo, mesa móvel | A mesa se move em X, altura do trilho fixa | Placas planas e largas de espessura consistente | Faixa Z limitada; viagens longas em mesa precisam de espaço |
| Trilho transversal de movimento vertical, mesa fixa | O trilho sobe e desce, o trabalho permanece preso | Peças altas e pesadas que nunca devem ser fixadas novamente | Rigidez de fixação de trilhos e comportamento térmico |
| Coluna móvel (cursos do pórtico) | Colunas viajam ao longo de uma longa cama | Typebar, perfil e peças muito longas | Comprimento da cama, nivelamento e custo da fundação |
| Cabeça de cinco eixos no aríete | Cabeça giratória e inclinável mais eixos lineares | Bolsos angulares e superfícies contornadas | Erro ao empilhar por eixo; custo de programação |
O deslocamento do catálogo X, Y e Z é medido entre limites mecânicos e não entre as superfícies que você realmente precisa. O envelope utilizável é a peça, mais a placa de fixação, mais a ferramenta mais longa do programa, mais a folga de fixação, menos uma margem de segurança que a maioria das oficinas define em 100 mm. Os compradores que dimensionam a máquina apenas a partir do desenho da peça geralmente encontram os 150 mm que faltam quando a fresa de facear entra no corte.
Três números pertencem ao acordo técnico: carga máxima da mesa em quilogramas, distância entre a ponta do fuso e a mesa em ambas as extremidades do curso Z e altura útil sob o trilho transversal. Um pórtico classificado para 8 t no centro da mesa pode transportar menos nos extremos, o que é uma conversa que vale a pena ter antes da entrega e não depois.
Informações - coloque reivindicações de tolerância por escrito
A precisão geométrica é normalmente verificada de acordo com ISO 230-1, e a precisão de posicionamento e repetibilidade de acordo com ISO 230-2, usando um interferômetro a laser ou um ballbar. Pergunte quais instrumentos e quais eixos o teste de aceitação cobre. Uma citação que nomeia um número, mas não um método, é uma figura de marketing.
Os compradores de pórticos tendem a superestimar a velocidade do fuso e subestimar o torque. Uma fresa de facear de 200 mm que retira 4 mm de uma placa de aço precisa de torque em baixas rotações, um aríete rígido e guias pesadas; 12.000 rpm são irrelevantes para esse corte. Onde o trabalho é alumínio ou grafite, as prioridades mudam, e corredeiras rápidas e volume generoso de refrigerante são mais importantes do que a força de corte bruta.
O comportamento térmico é a metade mais silenciosa do mesmo problema. Um pórtico simétrico cresce de forma mais previsível do que uma estrutura em C, mas ainda cresce. Uma máquina que inicia um ciclo de 12 horas a frio termina-o com uma geometria diferente daquela que executou um aquecimento de 30 minutos. As oficinas que mantêm chamadas de planicidade restritas devem escrever esse aquecimento na folha de processo em vez de deixá-lo para o operador.
Aviso – o piso faz parte da máquina
Um pórtico nivelado no chão que mais tarde assentará irá torcer, e o primeiro sintoma geralmente é um problema de planicidade atribuído ao fuso. Confirme a espessura da laje, permita almofadas de isolamento e verifique novamente o nivelamento após o primeiro mês de produção.
Uma cabeça rotativa inclinável ou uma mesa rotativa em um grande pórtico é uma ferramenta de produtividade genuína quando uma peça possui cavidades angulares, superfícies contornadas ou recursos em cinco faces, porque elimina configurações que, de outra forma, precisariam de um guindaste. É uma forma cara de usinar placas planas.
A decisão se resume ao orçamento de precisão. Cada eixo adicionado contribui com seu próprio erro, e a máquina deve ser verificada volumetricamente, em vez de verificar um eixo de cada vez. Se o trabalho em ângulo representa uma pequena parte do ciclo, uma cabeça fixa e um acessório bem escolhido são a melhor opção; se a geometria for a ponta da peça, um pórtico de cinco eixos da classe ZNLM2214 é a ferramenta certa.
As peças que cabem dentro de um cubo de 600 mm e têm volume pertencem a um centro de usinagem vertical. As peças prismáticas que necessitam de quatro faces em uma fixação pertencem a um centro de usinagem horizontal , onde os cavacos caem do fuso quase por si próprios. As peças grandes e pesadas que devem permanecer fixadas pertencem a um pórtico.
O limite real não é apenas o tamanho da peça, mas o custo de movimentação da peça. Quando o tempo do guindaste, a fixação e o risco de redatum para uma segunda configuração excedem a diferença de preço entre os formatos de máquina, o pórtico ganha no custo por peça.
A lacuna entre uma máquina que passa no certificado de aceitação e outra que produz peças boas é fechada por um corte de teste, não por uma folha de especificações. Solicite o corte em peça representativa, na fixação real, com o programa real.
Sucesso - uma lista prática de aceitação
Comprar de um construtor que controla as partes da corrente que decidem a rigidez também ajuda. A Jiangsu Chuangjia Machinery, parte do grupo Nantong Zhongnan Intelligent Technology, constrói máquinas-ferramentas desde 2000, começando com retificadoras de superfície de precisão antes de se estender para centros de usinagem. O grupo administra suas próprias oficinas de fundição, chapa metálica e pintura em cerca de 100.000 metros quadrados, com mais de 380 funcionários, incluindo 30 engenheiros seniores e 20 engenheiros de P&D, e mantém um instituto dedicado de pesquisa em retificadoras. Fundições, pintura e montagem sob o mesmo teto são importantes quando uma coluna ou base precisa ser reusinada.
O linha de centros de usinagem pórtico abrange layouts de coluna dupla, serviço pesado, acionamento por correia e cinco eixos, além de máquinas verticais, horizontais e de perfuração e rosqueamento, com áreas de aplicação publicadas em safira, automotivo, novas energias e fabricação de moldes.
Dimensione o envelope a partir do acessório, não do desenho da peça. Escolha o layout do trilho de acordo com a posição da peça, o fuso do material e o sistema de guia da profundidade do corte. Em seguida, confie ao construtor um método de teste nomeado, um relatório de laser ou ballbar e um corte de teste em sua própria classe de peça. Um centro de usinagem de pórtico CNC de coluna dupla comprado com base na estrutura e não nos números de deslocamento é aquele que ainda mantém tolerância quando a próxima geração de peças chega.

Esta série de centros de usinagem é apresentada em coluna única em formato de A, estrutura móvel de bancada, alta dificuldade de peças básicas, lev...
Ver detalhes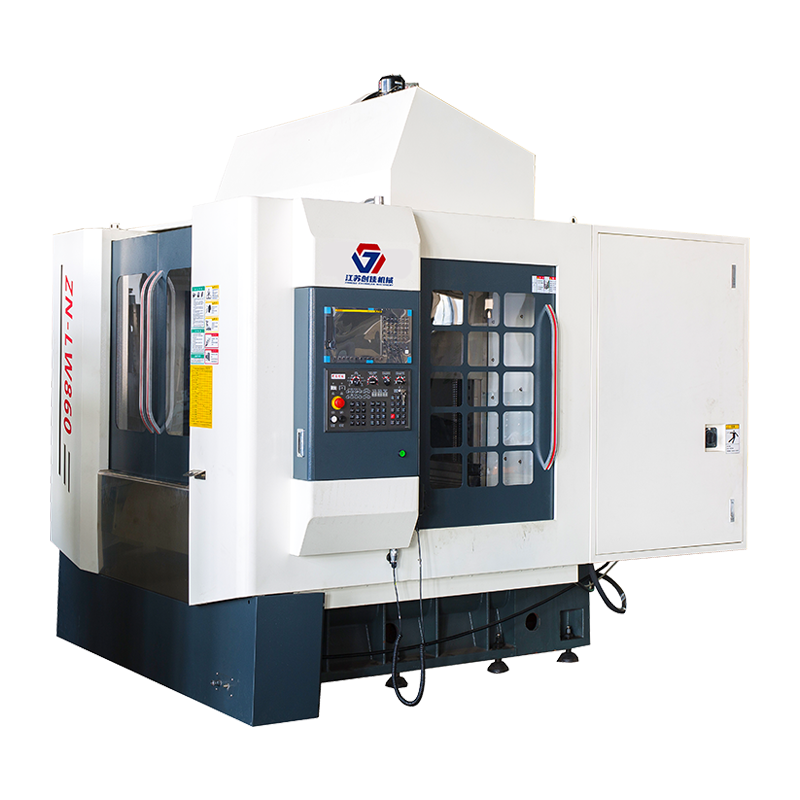
A máquina adota uma estrutura de sela deslizante transversal, a mesa se move (eixo X), o cabeçote se move para cima e para baixo (eixo Y) e a sela ...
Ver detalhes
A cama adota um layout de estrutura em T invertido, a mesa se move ao redor (eixo X), o cabeçote se move para cima e para baixo (eixo Y) e a coluna...
Ver detalhes
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes
A máquina adota a forma de estrutura de pórtico fixo e mesa móvel na cama. Design integrado de coluna de viga, possui características de alta tensã...
Ver detalhes
Uma máquina-ferramenta é principalmente adequada para a retificação de precisão de vários materiais metálicos, como planos, degraus e formatos espe...
Ver detalhes
Uma máquina-ferramenta é principalmente adequada para a retificação de precisão de vários materiais metálicos, como planos, degraus e formatos espe...
Ver detalhes
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
